 Русский
 English
 日本語
 Deutsch
 한국어
 العربية
 Türkçe
 Português
 Français
 Español
 Italiano
 Nederlands
 Polski
 Bahasa Indonesia
 Tiếng Việt
 ไทย
 Bahasa Melayu
 हिन्दी
 Română
 Svenska
 Čeština
 Ελληνικά
 Українська
 עברית
 فارسی
 Dansk
 Norsk bokmål
 Suomi
 Magyar
 বাংলা
Почему стеклянные косметические флаконы иногда бьются при наполнении
Косметическая стеклянная бутылка может выглядеть идеально во время входящей инспекции и все же прорывается, как только она достигнет линии заполнения.
Для брендов красоты и покупателей упаковки эта ситуация разочаровывает, потому что бутылка часто кажется, что не имеет очевидных дефектов. Тем не менее, производительность стекла зависит гораздо больше, чем внешний вид поверхности. Размеры бутылки, распределение стекла, остаточный стресс, настройки линии заполнения, сбор компонентов, условия обрабатывания и температура все способствуют тому, как контейнер выполняется во время производства.
Особенно это важно для автоматизации. Косметическая бутылка заполняется, где бутылки перемещаются через заполнение, заполнение, транспортировку, заполнение, маркировку и упаковку оборудования по скорости производства. Маленькая измерение или процессуальная вариация, которая вызывает мало беспокойства во время ручного образца может стать более значительным, когда тысячи бутылок проходят через одно и то же оборудование.
Практический подход заключается в том, чтобы оценить стеклянную бутылку в рамках полной системы заполнения.
Перед массовым производством, косметические бренды должны понимать пять областей в частности: толерантность к бутылкам, толщина стены и распределение стекла, аннулирование, механическое и тепловое давление, и производственная консистенция.
Бутылочная толерантность
Шея косметического стеклянного бутылки является одной из его наиболее функционально важных областей.
Он соединяет стеклянный контейнер с насосом, капель, капель, спреем, хвостом или иной системой закрытия. Он также может взаимодействовать напрямую с заполнительным и капельным оборудованием. По этой причине измеретельная консистенция вокруг шеи заканчивается заслуживает уважения во время разработки упаковки.
Флакон может иметь привлекательную форму и отличное качество поверхности, в то время как все еще создает вызовы монтажа, если размеры шеи попадают за пределы согласованной спецификации.
Для шийных шишных бутылок соответствующие измерения влияют на то, как закрытие связано с стеклянным финишем. Для других систем закрытия важными становятся различные измеретельные характеристики. Точные требования зависят от бутылки и конструкции компонентов.
Именно поэтому покупатели должны работать по техническим спецификациям, а не только визуальному внешнему виду.
При использовании существующей линии заполнения, наполнитель также должен подтвердить, что выбранный пакет подходит для его оборудования.
Димензионная консистенция может повлиять на больше, чем закрытие подходит.
Флакон, входящий в автоматизированное приборное оборудование, должен сохраняться в правильном положении во время нанесения компонента.Вентиляция вокруг критических измерений может повлиять на корректировку, силу монтажа или настройку оборудования.
Контроль качества препродукции должен, следовательно, включать измерение критических размеров бутылки в соответствии с согласованной спецификацией и планом образцов.
Для покупателей полезным вопросом является:
Оценился ли ший бутылки вместе с фактическим насосом, капель, капель или спреем, который будет использоваться в производстве?
Этот вопрос часто раскрывает больше, чем просто спрашивает, является ли бутылка стандартным размером.
Полная упаковка имеет значение.
стены толщины
Обычное предположение в косметической упаковке заключается в том, что тяжелее стекло автоматически означает более сильное стекло.
На практике распределение стекла более важно, чем вес сам.
Премиум серумная бутылка может иметь существенную основу для создания визуального присутствия и удовлетворительного ощущения руки. Флаконная бутылка может также использовать значительную стеклянную массу в рамках языка дизайна. Ни одна особенность сама по себе не гарантирует, как бутылка будет вести себя на линии заполнения.
Способ распределения стекла по контейнеру заслуживает внимания.
Полочки, уголки, шерсть, базовые переходы и области, где изменения в геометрии бутылки могут потребовать тщательного контроля формирования. В форматированных бутылках связь между геометрией дизайна и распределением стекла становится особенно актуальной.
Если распределение стекла существенно варьируется, то некоторые участки могут нести напряжение по-разному, чем другие, когда бутылка обрабатывается или подвергается механической силе.
Это одна из причин, почему две косметические бутылки с аналогичным общей весом могут работать по-разному.
Для команд по приобретению, оценка качества стекла должна, следовательно, переходить за рамки простого сравнения грамма веса.
Проверьте структуру бутылки.
Проверьте размерную консистенцию.
Посмотрите на распределение стекла и формирование качества.
Рассмотрим, включает ли дизайн резкие переходы или другие характеристики, требующие более тесного контроля над производством.
Такой же принцип применяется при разработке персонализированных косметических стеклянных бутылок. Дизайнеры естественно сосредоточены на силуете, пропорциях, толщине основы и внешности шлюха. Производственная производительность должна войти в дискуссию на той же стадии.
Флакон, который сочетает сильную эстетику с хорошо рассмотренной стеклянной структурой, проще управлять через производство, украшение, заполнение, транспортировку и потребительское использование.
Это особенно ценно для брендов DTC кожи и аромата, где упаковка должна осуществляться как через производство, так и через распределение парцелей.
Аннелинг
Анелинг является одним из важнейших производственных понятий, которые нужно понять при обсуждении силы стеклянной бутылки.
Во время производства стеклянного контейнера, сформированная бутылка оставляет моль при высокой температуре. стеклянный охлаждается с внешнего и внутреннего по различным темпам, а неконтролируемое охлаждение может оставлять остаточные напряжения внутри контейнера.
Анеалинг управляет этим процессом через контролируемое нагревание и охлаждение.
Цель состоит в том, чтобы уменьшить остаточный стресс, генерированный во время формирования и охлаждения, так что готовый контейнер имеет более стабильное стрессовое состояние для последующего обращения.
Это отличие имеет значение, потому что аннеалинг иногда неправильно описывается в обсуждениях по упаковке как процесс, который улучшает жидкое запечатывание или предотвращает выделение формулы.
Его основная важность здесь Остаточный стресс в стеклянной структуре.
Высокая производительность запечатывания зависит в основном от полной системы закрытия, включая шею бутылки, запечатку или насос, поверхности запечатывания, гаскеты или другие соответствующие компоненты, а также от того, как эти компоненты собираются.
Анализ справляется с разным вопросом.
Бутылка, переносимая избыточный остаточный стресс, может стать более уязвимой, когда дополнительный механический или термический стресс вводится позже. Заполнение, заполнение, перевозка, перевозка или температурные изменения могут затем выявить слабость, которая не была сразу видимой во время базового визуального осмотра.
Для требовательных проектов бренды и заполнители должны обсуждать аннулирующий контроль со своим производителем стеклянных бутылок.
Оценка качества может включать соответствующие методы для изучения остаточного стресса в стеклянных контейнерах, в зависимости от типа бутылки, спецификации заказчика и системы качества завода.
Это особенно важно, когда бренд беспокоит необъяснимый перерыв.
Разрыв бутылки на линии заполнения автоматически не означает, что аннеализация является причиной. Недостаток следует исследовать систематически. Размеры бутылки, повреждения воздействия, распределение стекла, давление линии, температура, сбор компонентов и история обработки могут все внести свой вклад.
Лечение аннулирования как части расследования приводит к гораздо более точным выводам.
давление
Слово «налягание» может быть ошибочным в косметической бутылке заполнения, потому что несколько различных сил могут действовать на бутылке во время производства.
Сам процесс заполнения – это только один этап.
Перед тем как готовый косметический продукт достигнет картон, стеклянный контейнер может проходить через неразрыв, транспортировку, позиционирование, заполнение, заполнение, маркировку, инспекцию и упаковку.
В разных точках, водители, клапаны, звездные колеса, гриппы, капельные головы или другое оборудование могут связаться с бутылкой.
Хорошо разработанная производственная линия тщательно контролирует эти взаимодействия.
Проблемы могут возникнуть, когда бутылка слишком жестко ухватывается, становится неравномерной, получает локализованный эффект или встречается устройство, разработанное для другой контейнерной геометрии.
Каппинг — еще одна область, которую стоит изучить.
Подходящая сила монтажа зависит от системы закрытия. Скриншоты, косметические насосы, капли или ароматные компоненты могут иметь разные требования к установке. Доставчик компонентов и наполнитель должны предоставить соответствующие спецификации для выбранного пакета.
Именно поэтому перевод новой стеклянной бутылки на существующую линию заслуживает испытаний, а не предполагает, что предыдущие настройки машины будут соответствовать новому контейнеру.
Температурные условия тоже важны.
Когда температура заполнения продукта и температура бутылки существенно отличаются, команда упаковки должна оценить, подходит ли намеченный процесс для выбранного контейнера.
Это должно быть основано на фактической формуле, температуре процесса, дизайне бутылки и условиях заполнения, а не на универсальной температурной цифре.
Для большинства брендов красоты практическое решение просто:
Проводить испытание заполнения с использованием представительных бутылок производства.
Используйте намеченную формулу или соответствующий валидированный тест-медиум.
Установка реальных компонентов закрытия.
Операция соответствующего производственного оборудования в представительных условиях.
Посмотрите на полный путь бутылки, а не сосредоточиться только на заполняющей ноздле.
Успешный Косметическая бутылка заполняется испытание дает как бренд, так и заполнитель ценную информацию до того, как коммерческие объемы входят в производство.
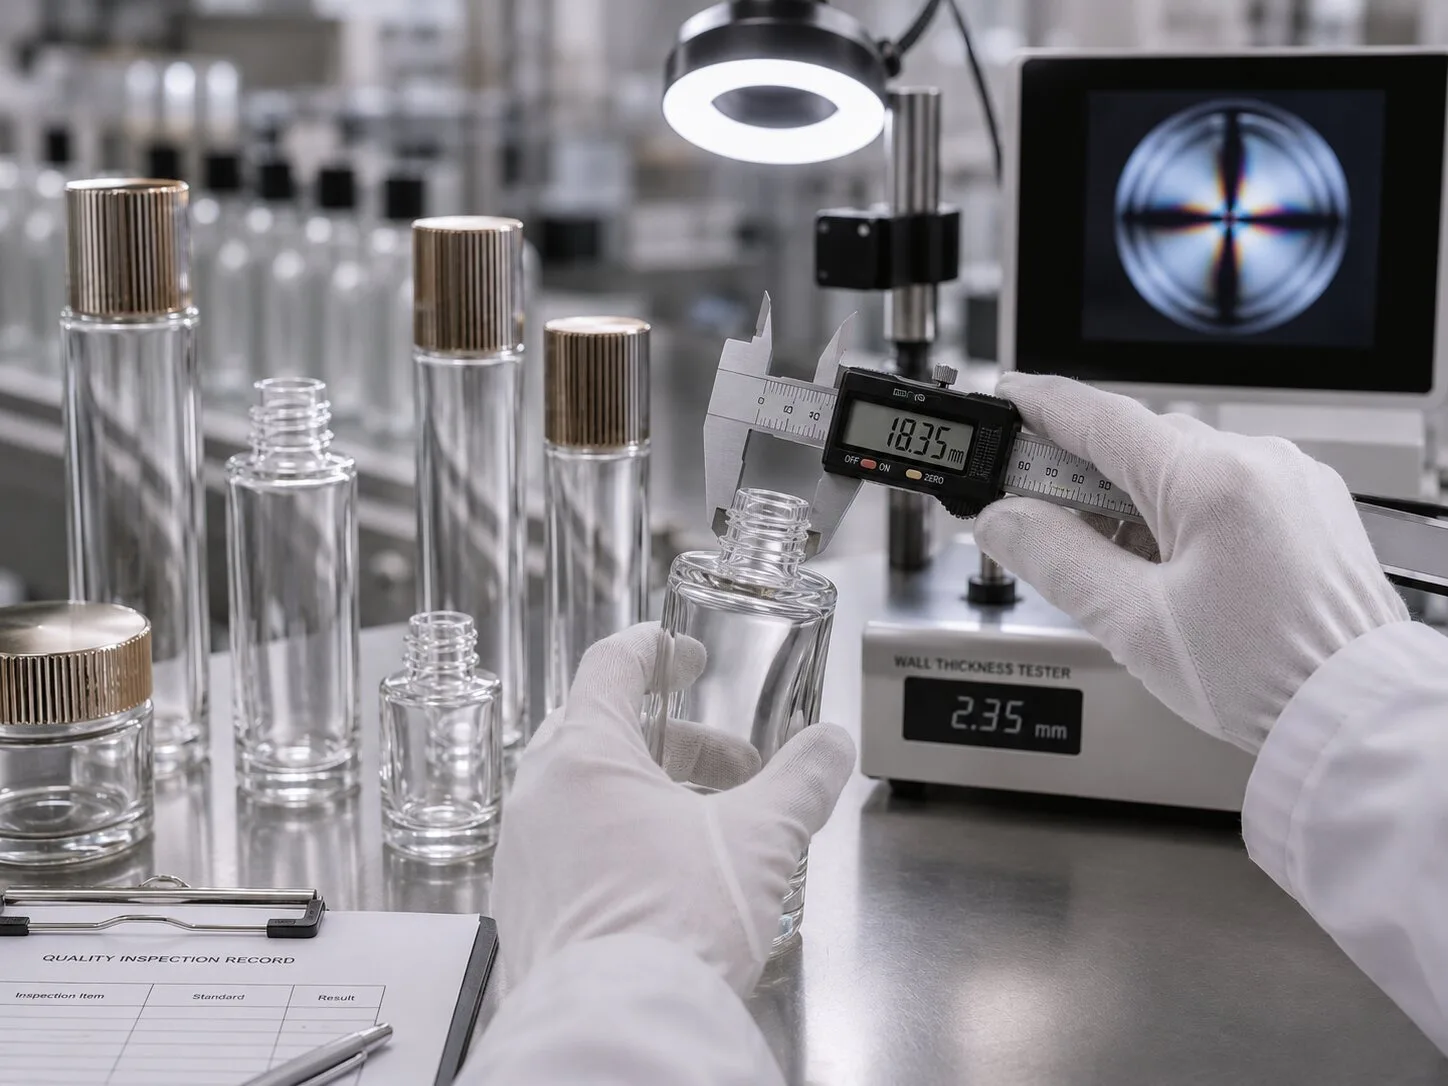
Производство
Даже хорошо спроектированная стеклянная бутылка требует последовательного производства и тщательного обращения для надежного выполнения.
Именно здесь качество упаковки становится проблемой цепочки поставок, а не единым заводом.
В зависимости от проекта, инспекция может охватывать критические измерения, видимые стеклянные дефекты, качество украшения, соответствие компонентов, состояние упаковки и другие согласованные характеристики.
Визуальный осмотр особенно полезен для выявления условий производства или обработки, которые могут повлиять на внешний вид или производительность.
Размерная инспекция обеспечивает еще один слой контроля.
Критические измерения должны соответствовать рисунку бутылки и функциональным требованиям системы закрытия. Для покупателя косметических упаковки это создает измеримую ссылку при общении с производителем бутылки, поставщиком компонентов и зарядкой.
Пакировка и транспортировка заслуживают равного внимания.
Стальные бутылки могут покинуть завод в хорошем состоянии и испытывать воздействие во время внутреннего обращения, движения палетов, экспортного транспорта, хранения или перевода в заряд.
Это особенно актуально для украшенных бутылок.
Замороженные, спрейные, печатанные на селе или горячие стеклянные контейнеры требуют упаковки, которая защищает как бутылку, так и ее готовую поверхность.
Как только бутылки достигают зарядного объекта, линия обращения становится следующей переменной.
Пилотный ход – один из самых полезных шагов перед полным масштабом производства.
Вместо того, чтобы пробовать только несколько бутылок вручную, в назначенную линию можно ввести представительное количество, чтобы команда могла наблюдать питание, перевозку, заполнение, сбор компонентов, маркировку и обработку низкого потока.
Любые корректировки могут быть выполнены, пока проект все еще имеет гибкость.
Для личных брендов красоты и новых DTC компаний этот шаг может чувствовать себя как дополнительная подготовка. В действительности, он создает полезную информацию до коммерческого запуска.
Он также помогает отделить проблемы, связанные с бутылкой, от проблем по заполнению линии.
Если разрыв возникает неоднократно в одном и том же положении на линии, то расположение и разрывный шаблон могут давать следы для расследования.Если проблема появляется на разных этапах, команде может потребоваться пересмотреть бутылку, историю транспортировки, обработку или другие переменные.
Самый сильный процесс решения проблем включает в себя все соответствующие стороны.
Производитель стекла понимает контейнер и процесс формирования.
Доставчик компонентов понимает насос, капель, капель или спрей.
Заполнитель понимает оборудование и условия эксплуатации.
Бренд понимает формулу, коммерческие требования и потребительский опыт.
Когда эти команды рано общаются технической информацией, развитие упаковки становится гораздо более предсказуемым.
Лучший способ подходить к косметологической бутылке
Для зарубежных брендов красоты, выбор упаковки часто начинается с образцов.
Покупатели должны увидеть четкость стекла, почувствовать вес бутылки, проверить завершение и оценить, как упаковка поддерживает идентитет бренда.
Следующий этап должен стать более техническим.
После того как бутылочка перечислены, подтверждается чертеж и завершается шея. Соответствует закрытию. Обсуждает критические измерения. Обсуждает намеченный процесс заполнения. Оценивает представительные образцы с формулой и производственным оборудованием.
Для персонализированных стеклянных бутылок принесите партнера по заполнению в проект, прежде чем дизайн полностью закрыт.
Для запасных косметических стеклянных бутылок, подтверждайте, что выбранные бутылки и компоненты подходят для предполагаемого применения, а не полагайтесь исключительно на их предыдущее применение в другом продукте.
Этот подход особенно полезен для серумных бутылок, лосионных бутылок, фундаментальных бутылок, парфюмерных бутылок и других стеклянных пакетов с использованием распределительных компонентов.
Система упаковки, которая выглядит красиво в фотографии, все еще должна плавно перемещаться через коммерческую продукцию.
Именно это сочетание делает хорошую косметическую упаковку ценной.
Окончательные мысли
Разрыв стеклянной бутылки во время заполнения редко падает на одну видимую характеристику.
Толерантность бутылки влияет на то, как контейнер интерфейсы с закрытиями и оборудованием. Распределение стекла влияет на то, как структура реагирует на силы. Аннелинг контролирует остаточный стресс, созданный во время изготовления. Наполнительная линия настройки и обработка вводят механические и иногда термические требования. Консистенция производства связывает все эти факторы вместе.
Для покупателей косметических упаковки наиболее эффективным подходом является оценка бутылки в рамках полной системы.
Стелличный контейнер, закрытие, формула, линия заполнения, метод упаковки и производственная среда все должны работать вместе.
В NAISI Packaging мы снабжаем запасы и персонализированные косметические стеклянные бутылки для кожи, аромата и красоты брендов, с опциями поверхностного завершения, включая замораживание, песчание, печатание селевого экрана, горячие штампы и спрейные покрытия. Для проектов, переходящих в коммерческое заполнение, технические спецификации и соответствие компонентов можно обсудить в начале процесса выработки.
Планирование нового косметического заполнения проекта?Поделитесь спецификациями бутылки и требованиями к заполнению с NAISI Packaging, чтобы обсудить подходящее решение для упаковки стекла.
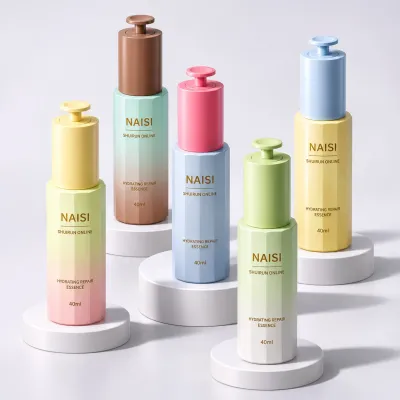
Граненые стеклянные флаконы для эссенции с помпой 40 мл в пастельных градиентных цветах
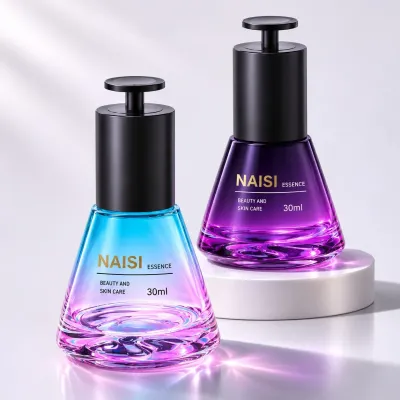
Конический стеклянный флакон для сыворотки с помпой 30 мл и черным дисковым нажимом
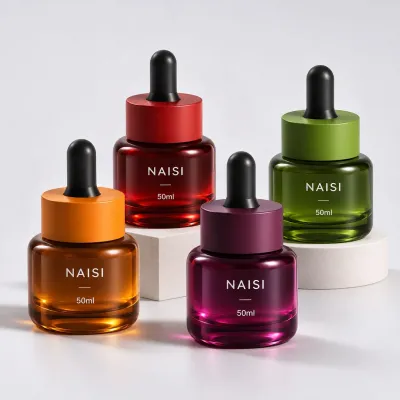
Флаконы-капельницы для сыворотки для лица из стекла насыщенных оттенков 50 мл
Флакон-капельница для сыворотки из непрозрачного белого стекла 30 мл
Набор цилиндрических стеклянных флаконов и баночки для ухода с бирюзовым градиентом